

Produksjon av PTFE-rør
PTFE-rør ser enkelt ut fra utsiden. Et hvitt rør, en definert indre diameter, en ytre diameter og en spesifisert lengde. I produksjon er imidlertid disse dimensjonene et resultat av flere kontrollerte trinn. PTFE oppfører seg ikke som konvensjonelle termoplastiske rør under bearbeiding. Materialforberedelse, preforming, ekstrudering, sintring, kjøling og dimensjonskontroll har alle en direkte effekt på det ferdige røret.
For WITFLON dekker slangeproduksjonen standard industrielle PTFE-rør samt kapillærrør, viklede slanger, krympeslange, multi-lumen medisinske slanger og andre applikasjonsspesifikke-produkter. Det samme produksjonsprinsippet kan ikke bare brukes på hvert rør. En tynn-vegg kateterforing krever forskjellig dimensjonskontroll enn et stort industrirør, mens en multi-lumenprofil krever kontroll av den indre geometrien i tillegg til den ytre diameteren.
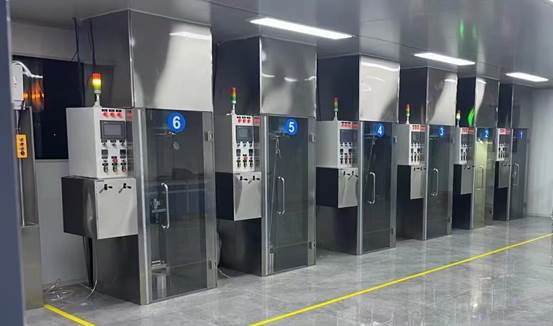
WITFLONs produksjonsbase dekker mer enn 10 000 m², inkludert 2 000 m² renrom. Selskapet rapporterer mer enn 150 produksjonslinjer for ekstruderingsrør, 10 bakemaskiner, 30 CNC-dreiebenker og 12 produksjonsmaskiner for medisinsk-kvalitet. Dets ingeniørteam inkluderer fem senioringeniører og fem teknikere, med spesielt utviklingsarbeid innen medisinsk PTFE-rør.
1. Produksjonsoversikt
WITFLONs PTFE-rørproduksjon er bygget rundt ekstrudering, etter-ekstruderingsbehandling, dimensjonal inspeksjon og bruksspesifikk-behandling.
Produksjonsanlegget har separate muligheter for standardslanger, tilpassede slanger og slanger av medisinsk-kvalitet. I følge WITFLONs publiserte fabrikkinformasjon dekker produksjonsstedet mer enn 10 000 m² og inkluderer 2 000 m² renrom. Utstyrsbeholdningen inkluderer mer enn 150 ekstruderingsproduksjonslinjer, 10 bakemaskiner, 30 CNC-dreiebenker og 12 maskiner dedikert til medisinsk{11}}rørproduksjon.
Denne utstyrsbasen lar WITFLON håndtere forskjellige rørstrukturer og produksjonskrav i stedet for å stole på ett ekstruderingsoppsett for hvert produkt.
Produksjonsanlegg
Produksjonsanlegget støtter:
Ekstrudering av PTFE-rør
Medisinsk PTFE-rørproduksjon
Slange med tilpasset-størrelse
Multi-lumenrør
Krympeslange
Innviklede og korrugerte rør
PTFE ferdige produkter
Maskinering og sekundær bearbeiding
WITFLONs produktportefølje inkluderer for tiden PTFE-rør, PTFE-kapillærrør, PTFE-slanger, krympeslanger av PTFE, flettede PTFE-slanger i rustfritt-stål, FEP-rør og PFA-rør, sammen med medisinske PTFE-produkter som presisjonskatetre, PT-rør med flere-.
Utstyr
Den publiserte utstyrslisten inkluderer mer enn 150 produksjonslinjer for ekstrudering av rørledninger, 10 bakemaskiner, 30 CNC-dreiebenker og 12 rørproduksjonsmaskiner for medisinsk-kvalitet. (Hubei Zetai New Material Co., Ltd.)
For rørproduksjon er det viktige poenget ikke bare antall maskiner. Ulike rørstørrelser, veggstrukturer og medisinske profiler krever passende verktøy og prosessinnstillinger. Et produksjonssystem som er i stand til å håndtere standardslanger er kanskje ikke egnet for en veldig tynn-veggforing eller en medisinsk profil med flere-lumen.
Ingeniørteam
WITFLON rapporterer et forsknings- og ingeniørteam bestående av fem senioringeniører og fem teknikere. Selskapet opplyser at FoU-arbeidet omfatter utvikling av medisinske PTFE-rør. Den rapporterer også å allokere 10 % av inntektene til forskning og utvikling. (Hubei Zetai New Material Co., Ltd.)
For tilpassede rør starter ingeniørengasjement før produksjon. Kundens tegning, dimensjoner, materialbehov, toleranse og anvendelse gjennomgås før produksjonsvei fastsettes.
Renrom
Medisinsk PTFE-rør krever strengere kontroll over produksjonsmiljøet enn mange konvensjonelle industrielle rør.
WITFLON driver 2000 m² renromsareal og produserer slanger av medisinsk-kvalitet ved hjelp av dedikert produksjonsutstyr. Den publiserte kvalitetsinformasjonen sier også at medisinsk PTFE-slang har gjennomgått biokompatibilitetstesting.
Kapasitet
WITFLON rapporterer en produksjonskapasitet på 120 tonn per måned. Den publiserte fabrikkinformasjonen viser 150 standard produksjonslinjer og 15 tilpassede produksjonslinjer. Selskapet opplyser også at første-avkastningen forblir over 98 %.
Kombinasjonen av standard og tilpassede produksjonslinjer er spesielt relevant for OEM-kunder hvis bestillinger kan involvere ikke-standarddimensjoner eller forskjellige rørstrukturer.
2. Råvareforberedelse
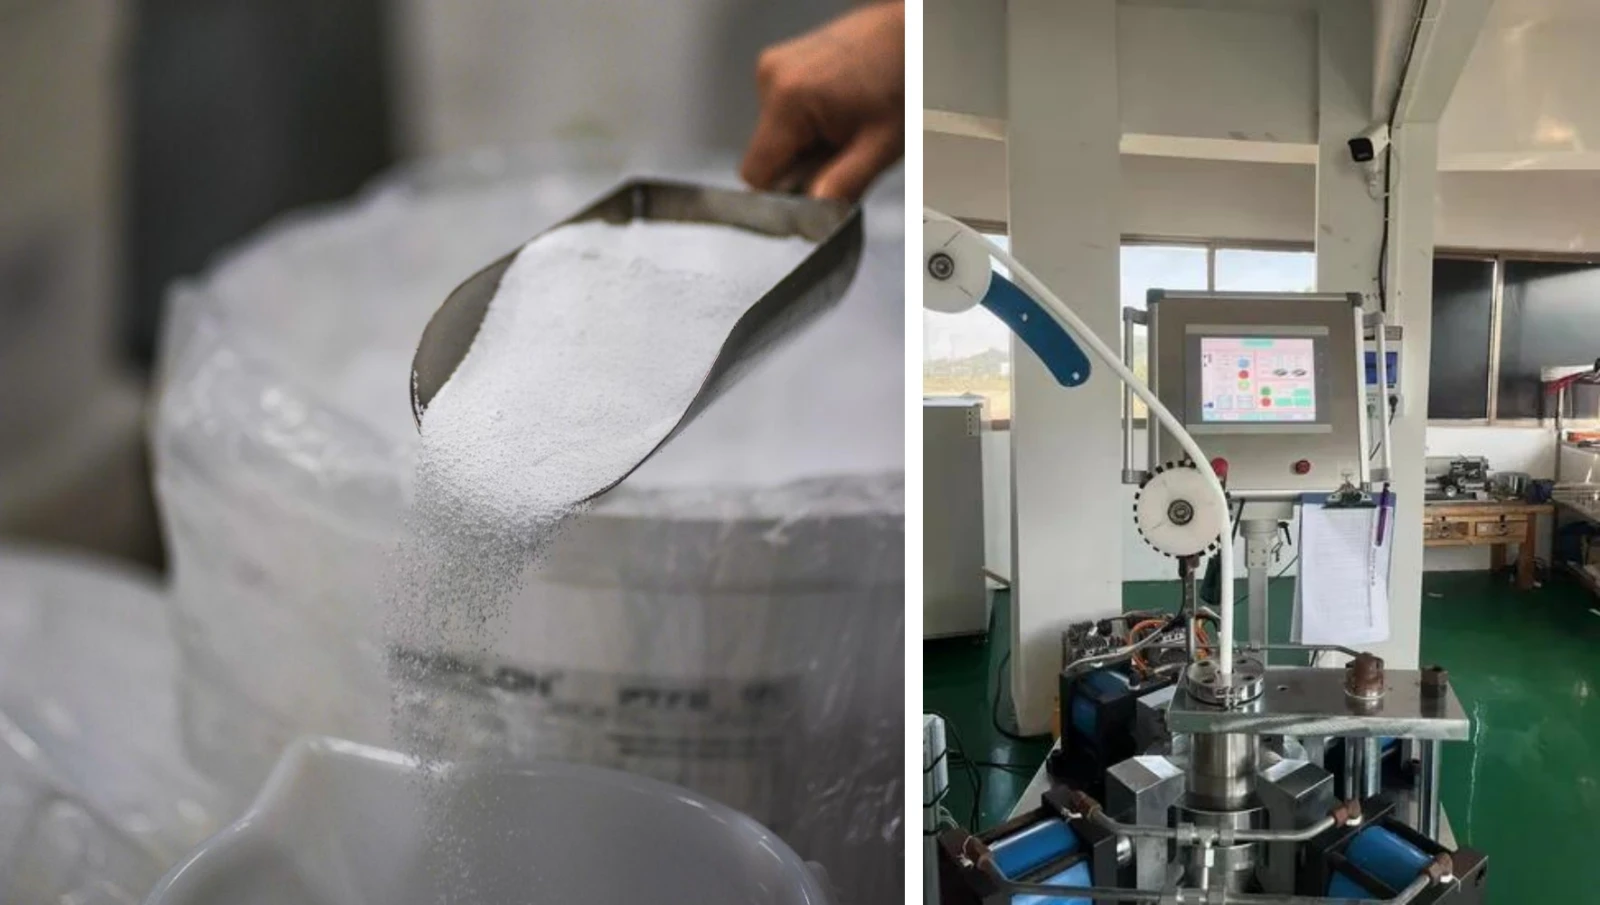
PTFE-rørproduksjonen begynner før materialet når ekstruderingsdysen.
Kvaliteten på råmaterialet påvirker ekstruderingsadferd, dimensjonskonsistens og de fysiske egenskapene til det ferdige røret. WITFLON opplyser at råvarene er 100 % importert fra store produsenter.

PTFE-harpiks
Den valgte PTFE-harpiksen må samsvare med det tiltenkte produktet.
Faktorer som vurderes inkluderer:
- Nødvendige rørdimensjoner
- Veggtykkelse
- Påføringstemperatur
- Kjemisk eksponering
- Mekaniske krav
- Krav til elektrisk isolasjon
- Medisinsk eller industriell bruk
- Krav til overflate
Virgin PTFE er egnet for mange bruksområder der kjemisk motstand, lav friksjon og elektrisk isolasjon er nødvendig. Modifiserte materialer kan vurderes når ytterligere mekaniske egenskaper eller slitasjeegenskaper er nødvendig.
Materialinspeksjon
Før produksjon kontrolleres innkommende materiale mot nødvendig materialspesifikasjon.
For et tilpasset prosjekt er materialidentifikasjon spesielt viktig fordi endring av harpikskvaliteten kan påvirke ekstruderingsadferd og endelige dimensjoner.
Blanding / kondisjonering
Der det valgte materialet krever kondisjonering eller blanding, tilberedes materialet i henhold til produksjonsspesifikasjonen.
Hensikten er å opprettholde en konsistent materialtilstand før preforming. Ved PTFE-pastaekstrudering er ensartet tilberedning av harpiksen og prosesshjelpemidlet nært knyttet til konsistensen til den ekstruderte profilen.

Preforming
Preparert PTFE-materiale komprimeres til en passende preform før ekstrudering.
Preformen må ha tilstrekkelig jevnhet for stabil ekstrudering. Uregelmessig forberedelse kan introdusere variasjon i ekstruderingsprosessen, noe som gjør senere ID, OD og vegg-tykkelseskontroll vanskeligere.
Råvareflyt:
PTFE-harpiks → Materialinspeksjon → Kondisjonering / Forberedelse → Preforming → Ekstrudering
3. Ekstrudering av PTFE-rør
Ekstrudering bestemmer den grunnleggende geometrien til røret.
For PTFE-rør involverer produksjonsruten generelt å forforme materialet, tvinge det gjennom verktøy for å lage rørprofilen, fjerne prosesskomponenter der det er aktuelt, sintring av PTFE-strukturen, avkjøling under kontrollerte forhold, og deretter bringe røret til spesifisert lengde eller dimensjoner.
Preforming
Det forberedte PTFE-materialet komprimeres til en preform med kontrollert form og tetthet.
Dette trinnet har betydning fordi preformen mater ekstruderingsprosessen. Variasjoner her kan senere vises som dimensjonsendringer i røret.
Ekstrudering
Preformen skyves gjennom et dyse- og dorarrangement for å danne den grunnleggende rørprofilen.
Verktøyet bestemmer forholdet mellom indre og ytre geometri. For et konvensjonelt rør, fastsetter dysen og doren ID og OD. For spesielle profiler blir verktøyet mer komplisert.
Ekstruderingstrinnet må opprettholde stabil materialstrøm. Endringer i behandlingsforholdene kan påvirke:
- Rør diameter
- Veggtykkelse
- Konsentrisitet
- Overflate utseende
- Lengde konsistens
Sintring
Den ekstruderte PTFE-profilen varmes opp slik at PTFE-partiklene konsolideres til en kontinuerlig struktur.
Sintring er et av de viktigste termiske stadiene i produksjon av PTFE-rør. Varmeprofilen skal styres i henhold til materiale og rørkonstruksjon.
Et rør er ikke klart for forsendelse bare fordi det har kommet ut av ekstruderingsdysen. Sintringstrinnet gir materialet den integriteten som er knyttet til det ferdige PTFE-røret.
Avkjøling
Etter sintring avkjøles røret under kontrollerte forhold.
Avkjøling påvirker de endelige dimensjonene og formen. For presisjonsrør kan ukontrollert kjøling gjøre det vanskelig å opprettholde nødvendig ID, OD og veggtykkelse.
Dimensjonering
Der det er nødvendig, brukes dimensjonskontroll for å bringe røret innenfor det spesifiserte dimensjonsområdet.
For presisjonsprodukter er målet ikke bare en nominell OD. Forholdet mellom ID, OD og veggtykkelse må også forbli stabilt langs den produserte lengden.
Kutting
Etter produksjon kan rør leveres i spesifiserte kuttelengder eller andre emballasjeformater i henhold til kundens krav.
WITFLONs tilpassede PTFE-rørinformasjon sier at OEM/ODM-produksjon er tilgjengelig, med produksjonstid avhengig av bestillingsmengde og produktkrav.
4. Presisjonsrørproduksjon
Presisjons PTFE-slanger krever mer enn riktig nominell størrelse.
Et rør spesifisert som 2 mm ID × 3 mm OD har for eksempel tre relaterte dimensjoner: ID, OD og veggtykkelse. Hvis en dimensjon beveger seg utenfor det nødvendige området, kan de andre dimensjonene også påvirkes.
ID-kontroll
Den indre diameteren bestemmer tilgjengelig passasje for:
Væsker
Gass
Ledninger
Ledetråder
Kateterkomponenter
3D-skriverfilament
Andre interne komponenter
For medisinske foringer og kapillærrør er ID-kontroll ofte en av de kritiske dimensjonene.
OD-kontroll
OD bestemmer hvordan røret passer inn i en sammenstilling.
Det kan påvirke:
Koblingspassning
Katetermontering
Beskyttende ermer
Utstyrsporter
Isolasjonssystemer
Mekanisk posisjonering
Veggtykkelse
Veggtykkelse beregnes ut fra forholdet mellom ID og OD, men produksjonskontroll er ikke bare en matematisk øvelse.
For tynne-veggede PTFE-rør kan selv små dimensjonsendringer påvirke fleksibilitet, mekanisk styrke og montering.
Konsentrisitet
Et rør kan ha riktig gjennomsnittlig ID og OD, men fortsatt ha ujevn veggtykkelse hvis de indre og ytre profilene ikke er riktig justert.
Konsentrisitet blir spesielt viktig i:
Medisinsk liners
Kateterslange
Mikrorør
Kapillærrør
Elektrisk isolasjon
Presisjonsmontasjer
Toleranse
Den nødvendige toleransen avhenger av applikasjonen.
WITFLONs medisinske multi-lumenrørdokumentasjon gir eksempler på dimensjonstoleranser i området ±0,03 mm til ±0,05 mm for spesifiserte produkter, mens den faktiske toleransen for et tilpasset rør bør bekreftes fra tegningen og produktdimensjonene.
For spesialtilpasset produksjon vurderer WITFLON kundens dimensjonskrav før tilbud i stedet for å bruke én toleranse for hvert PTFE-rør.
5. Produksjon av multi-lumenrør
Multi-lumen PTFE-slanger stiller ytterligere krav til verktøy og dimensjonskontroll.
I stedet for å produsere en sentral passasje, skaper ekstruderingsverktøyet flere uavhengige kanaler inne i en rørprofil.
WITFLON produserer for tiden medisinsk tilpassede PTFE multi-lumenrør og oppgir at strukturen kan tilpasses i henhold til kundens krav. Produktinformasjonen inkluderer forskjellige lumenkonfigurasjoner og dimensjonsalternativer. (Hubei Zetai New Material Co., Ltd.)
Produksjonsspesifikasjonen kan omfatte:
- Antall lumen
- Lumen diameter
- Lumen posisjon
- Samlet OD
- Veggtykkelse
- Avstand mellom lumen
- Lengde
- Tverrsnittsgeometri-
- Dimensjonstoleranse
Utfordringen er ikke bare å danne flere hull. De innvendige kanalene må forbli i de tiltenkte posisjonene mens utvendig diameter og veggdimensjoner holder seg innenfor spesifikasjonene.
For medisinske applikasjoner blir dette enda viktigere fordi slangen kan være en del av et kateter eller minimalt invasiv enhet der tilgjengelig plass er begrenset.
Produksjonsflyt for flere-lumener
Tegningsgjennomgang → Verktøydesign → Materialforberedelse → Preforming → Multi-Lumenekstrudering → Sintring → Kjøling → Dimensjonell inspeksjon → Kutting → Sluttkontroll


6. Produksjon av krympeslange
Varmekrympende PTFE-slange er produsert for applikasjoner der røret må trekke seg sammen rundt en annen komponent etter oppvarming.
WITFLONs nåværende produktspekter inkluderer varmekrympeslange av PTFE og PTFE/FEP/PFA Zebra-krympeslange av medisinsk-kvalitet.
Produksjonskontroll fokuserer på forholdet mellom røret før krymping og de nødvendige sluttdimensjonene.
Viktige parametere inkluderer:
Opprinnelig ID
Gjenopprettet ID
Veggtykkelse
Krympeforhold
Lengde
Overflatetilstand
Farge eller stripekrav
Påføringstemperatur
Medisinsk varmekrympeslange kan brukes som en del av kateter- og ledetrådsammenstillinger. Industrielle versjoner kan brukes til isolasjon, beskyttelse og komponentdekning.
For spesialtilpassede varmekrympeprosjekter bør kunden spesifisere komponenten som skal dekkes, den opprinnelige diameteren, endelig gjenvunnet diameter, nødvendig veggtykkelse og driftsmiljøet.
7. Produksjon av korrugerte PTFE-rør
Korrugerte og kronglete PTFE-rør er forskjellig fra glatte -rør fordi rørveggen med vilje er formet med gjentatte bøyninger eller bølger.
Strukturen øker fleksibiliteten og lar røret romme bevegelse i en sammenstilling.
WITFLONs produktspekter inkluderer PTFE Convoluted Hose.
Produksjonskontroll dekker:
- Korrugeringshøyde
- Korrugeringsdybde
- Rør-ID
- Rør OD
- Veggtykkelse
- Bøyeradius
- Lengde
- Avslutt konfigurasjonen
Den endelige strukturen må opprettholde en brukbar flytbane samtidig som den tillater den nødvendige bevegelsen.
Typiske bruksområder inkluderer:
- Kjemisk overføring
- Fleksible tilkoblinger
- Bilsystemer
- Luftfartssystemer
- Utstyrstilkoblinger
- Håndtering av væske med høy-temperatur
Den passende korrugeringsgeometrien avhenger av nødvendig fleksibilitet, trykk og installasjonsplass.
8. Produksjon av flettet PTFE-slange
En flettet PTFE-slange kombinerer et PTFE-innerrør med et utvendig forsterkningslag.
WITFLON tilbyr for tiden flettet PTFE-slange i rustfritt-stål som en del av sitt industrielle PTFE-produktsortiment.
PTFE-foringen gir væsken-kontaktflaten, mens flettet bidrar med mekanisk forsterkning.
Produksjonssekvensen involverer vanligvis:
PTFE innerrør → Dimensjonsinspeksjon → Fletting → Montering / sluttbehandling → Inspeksjon → Emballasje
Viktige spesifikasjoner inkluderer:
- Liner ID
- Liner OD
- Veggtykkelse
- Flettemateriale
- Flettekonstruksjon
- Arbeidspress
- Bøyeradius
- Slangelengde
Krav til endemontering
For bilindustrien, hydrauliske og kjemiske applikasjoner bør slangespesifikasjonen velges i henhold til det faktiske trykk, temperatur, væske- og bevegelsesforhold i stedet for etter diameter alene.
9. Medisinsk PTFE-rørproduksjon
Medisinsk PTFE-slanger krever strengere kontroll av produksjonsmiljøet, dimensjoner og produktsporbarhet.
WITFLON driver 2000 m² renromsareal og har 12 rørproduksjonsmaskiner av medisinsk-kvalitet. Selskapet har også ISO 13485-sertifisering og oppgir at dets medisinske PTFE-slanger har gjennomgått biokompatibilitetstesting.
Dets medisinske produktspekter inkluderer:
- PTFE presisjonskateter
- PTFE multi-lumenrør
- Etset PTFE Liner
- PTFE Zebra Krympeslange
- PTFE-belagt Zebra Guide Wire
- PTFE Zebra Guide Wire
Renrom
Produksjonsmiljøet kontrolleres i henhold til kravene til gjeldende medisinske slangeprosjekter.
Renromskapasiteten er spesielt relevant for kateterforinger, tynne-veggslange og andre komponenter som blir en del av medisinsk utstyr.
Prosesskontroll
Medisinsk slangeproduksjon krever definerte prosessparametere og kontrollerte endringer.
Viktige prosesspunkter inkluderer:
- Materialforberedelse
- Preforming
- Ekstrudering
- Sintring
- Avkjøling
- Dimensjonell inspeksjon
- Overflateinspeksjon
- Emballasje
Sporbarhet
For medisinske OEM-prosjekter må produksjonsposter og materialinformasjon forbli koblet til det ferdige produktet.
Sporbarhet hjelper til med å identifisere:
- Materialparti
- Produksjonsbatch
- Inspeksjonsresultater
- Produksjonsdato
- Produktspesifikasjon
- Kundebestilling
Dimensjonell inspeksjon
Medisinsk slange kan ha små diametre, tynne vegger eller flere interne kanaler. Inspeksjon må derfor dekke mer enn det ytre utseendet.
Avhengig av produktet kan inspeksjonen omfatte:
- ID
- OD
- Veggtykkelse
- Konsentrisitet
- Lumen posisjon
- Lumen diameter
- Lengde
- Overflatetilstand
10. Tilpasset rørproduksjon
Tilpasset PTFE-rør starter med kundens applikasjon i stedet for en standard katalogstørrelse.
WITFLONs tilpassede PTFE-rørtjeneste støtter justering av størrelse, farge, fysisk form og sluttbehandling, med OEM/ODM-produksjon tilgjengelig.
Tilpasset produksjonsflyt
Kundetegning / Krav
↓
Engineering Review
↓
Materialvalg
↓
Verktøy / prosessbekreftelse
↓
Prototype eller prøve
↓
Prøve inspeksjon
↓
Produksjon
↓
Sluttkontroll
↓
Emballasje
↓
Forsendelse
For tilbud inkluderer den mest nyttige informasjonen:
- ID
- OD
- Veggtykkelse
- Lengde
- Materiale
- Mengde
- Søknad
- Temperatur
- Trykk
- Væske eller media
- Tegning
- Sertifiseringskrav
For fler-lumenrør legger du til antall lumen, lumendimensjoner og tverrsnittstegning.
For varmekrympeslange, oppgi startdimensjon, nødvendig gjenvinningsdimensjon og krympeforhold.
For medisinske slanger, oppgi den tiltenkte enhetsapplikasjonen, dimensjonstoleranser, renromskrav og gjeldende regulatoriske krav.
Målet er å etablere produksjonsspesifikasjonen før produksjonen starter. Det reduserer gjentatt prøvetaking og unngår å sitere et produkt basert på ufullstendige dimensjoner.
11. Under-prosessinspeksjon
Inspeksjon bør ikke begynne først etter at slangen er pakket.
WITFLON opplyser at produksjons- og testsystemet inkluderer seks produksjons- og testprosesser, med full inspeksjon av partier før produktene forlater fabrikken. (Hubei Zetai New Material Co., Ltd.)
Under produksjonen kan inspeksjonen fokusere på dimensjonene og den fysiske tilstanden som mest sannsynlig vil påvirke den endelige søknaden.
Typiske under-prosesskontroller
Materiale
Bekreft den angitte harpiks- eller materialkvaliteten.
Ekstrudering
Overvåk den produserte rørprofilen og overflatetilstanden.
ID
Kontroller at den indre passasjen holder seg innenfor spesifikasjonene.
OD
Bekreft den ytre dimensjonen.
Veggtykkelse
Sjekk forholdet mellom ID og OD og identifiser ujevne veggseksjoner.
Konsentrisitet
Vurder om de indre og ytre profilene forblir riktig på linje.
Lengde
Bekreft kuttelengden mot ordrespesifikasjonen.
Flate
Se etter synlige defekter, forurensning, deformasjon eller uregelmessigheter.
For multi-lumenrør må inspeksjonen også ta for seg den indre geometrien.
For medisinske slanger bør inspeksjonskrav defineres i henhold til kundens tegning og kvalitetsavtale.
12. Sluttkontroll
Sluttkontroll avgjør om det ferdige parti oppfyller avtalt spesifikasjon før forsendelse.
WITFLON opplyser at de utfører full inspeksjon av partier før produktene forlater fabrikken og gir inspeksjonsrapporter og samsvarssertifikater før forsendelse.
Avhengig av produktet kan den endelige inspeksjonen omfatte:
Dimensjonell inspeksjon
- ID
- OD
- Veggtykkelse
- Lengde
- Konsentrisitet
- Lumen dimensjoner
Utseendeinspeksjon
- Overflatetilstand
- Farge
- Merking
- Kuttekvalitet
- Deformasjon
Strukturell inspeksjon
- For spesialprodukter:
- Multi-lumenkonfigurasjon
- Korrugering
- Varmekrympestruktur
- Flettet konstruksjon
- Avslutt behandlingen
Dokumentasjon
- For gjeldende bestillinger:
- Inspeksjonsrapport
- Samsvarsbevis
- Materiell informasjon
- Batchinformasjon
- Kundespesifikk-dokumentasjon
Inspeksjonskriteriene bør baseres på produkttegningen, teknisk avtale og gjeldende kvalitetskrav snarere enn på en generisk sjekkliste.
13. Emballasje og forsendelse
PTFE-slanger kan lett bli skadet ved feil håndtering, selv om materialet i seg selv har utmerket kjemisk motstand og temperaturytelse.
Emballasje må derfor beskytte røret mot:
- Knusing
- Kinking
- Forurensning
- Skraping
- Fuktighet
- Deformasjon under transport
WITFLON viser for tiden kartong-, palle- og treboksemballasjealternativer og støtter forsendelse med ekspress, luft og sjø.
Standard emballasje
Korte rørseksjoner kan pakkes i kartonger med passende innvendig beskyttelse.
Lang slange
Lange eller kveilte produkter krever emballasje som forhindrer overdreven bøying og knusing under transport.
Medisinsk slange
Medisinske produkter krever emballasje som er tilpasset deres renslighet og brukskrav.
Eksporter forsendelse
Emballasje velges i henhold til:
- Rørdimensjoner
- Produkt mengde
- Produktstruktur
- Transportmetode
- Destinasjon
- Kundens krav
Før forsendelse kontrolleres de ferdige produktene mot bestillingen og pakkes i henhold til avtalt forsendelsesmåte.
Fra PTFE-harpiks til ferdige slanger
Den komplette produksjonsruten kan oppsummeres som:
PTFE-harpiks
↓
Materialinspeksjon
↓
Conditioning / Forberedelse
↓
Preforming
↓
Ekstrudering
↓
Sintring
↓
Avkjøling
↓
Dimensjonering
↓
Kutting / forming
↓
Under-prosessen inspeksjon
↓
Sluttkontroll
↓
Emballasje
↓
Forsendelse
For standardrør er denne prosessen relativt enkel. For medisinske, multi-lumen-, varmekrympende, korrugerte eller andre tilpassede strukturer, introduseres ytterligere verktøy-, formings- og inspeksjonstrinn i henhold til produkttegningen.
WITFLONs produksjonssystem er strukturert rundt denne forskjellen. Selskapet driver standard og tilpassede produksjonslinjer, vedlikeholder dedikert medisinsk slangeutstyr og har renromskapasitet for produksjon av medisinsk-kvalitet. Den publiserte produksjonskapasiteten er 120 tonn per måned, med 26 standardlinjer og 15 tilpassede linjer.
Hvorfor produksjonskontroll er viktig i PTFE-rør
Et PTFE-rør kan oppfylle sin nominelle OD og fortsatt mislykkes i en applikasjon hvis ID-en er inkonsekvent, veggtykkelsen varierer for mye, røret ikke er tilstrekkelig konsentrisk, eller den indre strukturen ikke samsvarer med tegningen.
Av denne grunn bør WITFLONs produksjonstilnærming evalueres fra hele produksjonskjeden:
Materiale → Preform → Ekstrudering → Sintring → Kjøling → Dimensjon → Inspeksjon → Emballasje
For standard industrirør gir dette en kontrollert rute til repeterbar produksjon. For OEM-prosjekter kan det samme produksjonssystemet tilpasses etter kundetegninger og applikasjonskrav. For medisinsk slange, renromsproduksjon, dedikert utstyr, ISO 13485 kvalitetsstyring og dimensjonal inspeksjon blir ytterligere deler av produksjonsprosessen.


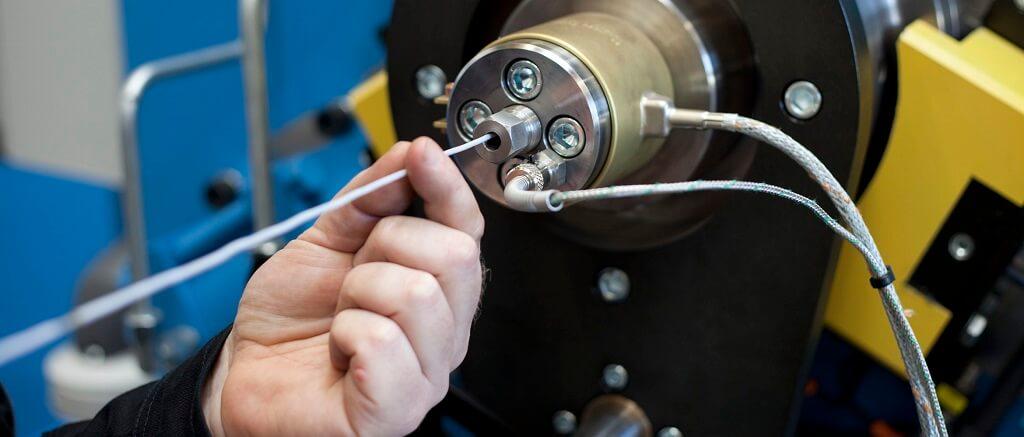
Tilpasset PTFE-rørproduksjon
Hvis et standard PTFE-rør ikke samsvarer med de nødvendige dimensjonene eller strukturen, kan WITFLON gjennomgå en tilpasset spesifikasjon.
Sende:
ID × OD × Veggtykkelse × Lengde + Materiale + Antall + Påføring
For en mer fullstendig teknisk gjennomgang, inkluderer:
Temperatur + Trykk + Væske + Tegning + Sertifiseringskrav
For medisinske eller multi-lumenprosjekter skal tegningen også identifisere lumenmengde, lumendimensjoner, lumenposisjon og kritiske toleranser.
WITFLONs tilpassede PTFE-slangetjeneste er designet rundt OEM/ODM-produksjon, med ingeniørgjennomgang, tilpassede produksjonslinjer og inspeksjon før forsendelse. (Hubei Zetai New Material Co., Ltd.)
Be om en gjennomgang av PTFE-rørproduksjon
Del tegningen eller spesifikasjonen med WITFLON og la ingeniørteamet bestemme riktig materiale, struktur og produksjonsrute før tilbud.